注塑模具加工开模定制 从图纸到电子塑料产品的全流程指南
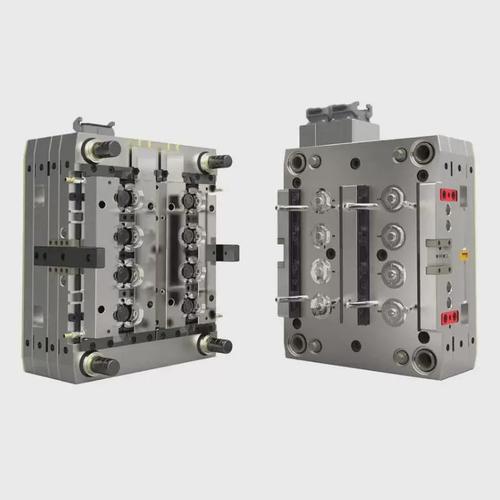
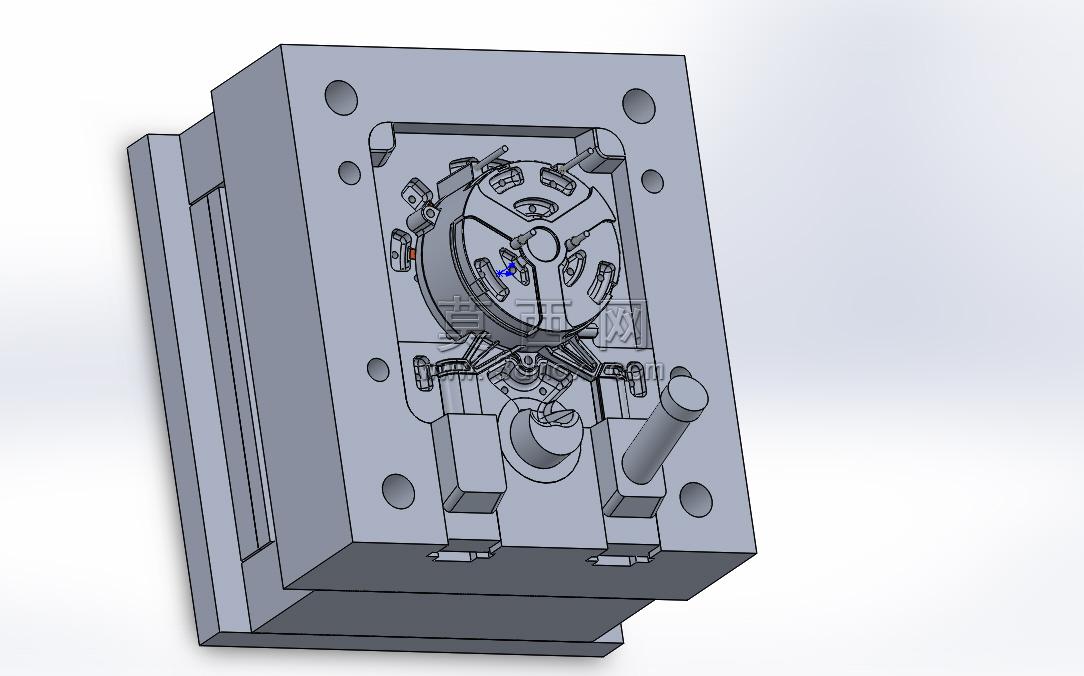
在电子消费品日新月异的今天,塑料外壳、连接器、齿轮、导光柱等精密塑件已成为产品不可或缺的组成部分。而这些塑件的诞生,都离不开一个关键环节——注塑模具的加工与开模定制。对于电子产品研发企业而言,找到一家专业的来图来样制作模具的厂家,往往决定了产品能否顺利量产、成本能否有效控制。本文将系统梳理注塑模具加工定制的全流程,并解析如何选择优质的开模合作伙伴。\n\n## 一、注塑模具在电子行业中的核心地位\n\n注塑模具被誉为“工业之母”。在电子领域,几乎所有的塑料零部件都需要通过注塑成型来批量生产。一套优质的模具,能够保证塑件的尺寸精度、外观质感和力学性能符合设计要求。反之,如果模具设计或加工存在缺陷,轻则导致产品飞边、缩水、熔接痕等外观问题,重则造成尺寸超差无法装配,甚至模具频繁损坏、无法持续生产。因此,开模定制并非简单的“雕刻一块钢”,而是一项集材料学、力学、流体学、精密加工于一体的系统工程。\n\n## 二、注塑模具加工开模定制的完整流程\n\n专业的模具厂家在为电子客户提供来图来样制作服务时,通常遵循以下标准化流程:\n\n1. 需求分析与DFM报告\n 客户提供3D图纸(如STEP、IGES格式)或实物样品后,模具工程师首先进行可制造性分析。针对壁厚是否均匀、拔模角度是否足够、卡扣结构能否简化、进胶口位置是否合理等提出改进建议。一份详尽的DFM报告能提前规避80%以上的成型缺陷。\n\n2. 模具结构设计\n 根据产品特征和预估产量,确定模架大小、型腔数量(1出1、1出2或更多)、浇注系统(大水口、细水口、热流道)、冷却水路布局、顶出方式及排气方案。电子精密件常需平衡多点式进胶与模温控制道设计。\n\n3. 模具钢料与标准件采购\n 根据塑胶材料腐蚀性与产量,选用合适的钢材。例如:P20适用于普通ABS外壳,硬度约HRC30;718H预硬钢适合大批量PC+ABS外壳;透明件如PMMA则推荐使用S136镜面钢。此外要预备顶针、司筒、弹簧、日期章等标准件。\n\n4. 精密机加工\n 通过CNC粗加工、CNC精加工(留余量)、Line/火花机上铜工(电极)、线切割、深孔钻等工序,加工出模胚框和模仁音(型腔、型芯镶件)。同步注意预备精加工的基准孔和黄牌位置。 \n 精加工后经品检测量三维尺寸是否与图纸一致,电子五金中尤其看重USB位置孔间距±0.02mm的公差。\n\n5. 抛光和组合装配\n 减面火花纹VDI指标如0.4μm等需对应光学方案里的高光标准灯罩位。钳工在敞面膜抛光至指定光洁度后,上飞模机或红丹啤板测试全接触≥85%。组妥后与水路进出口和模温机排量兼顾操作侧的漏气安全性。往复半周复位杆务必彼此齐头灵活自然回位。该环节马虎不得中板的变形量—否则突发烧PU之类得记录工艺日志中验证热应变处理与否。\n\n6. 试模与评定验收 \n 俗称“SEE-LUNG /首试”。换上螺杆料筒浅加热中注射匹配设定下多少g的样片时,等到了翘曲卡称是否初检隔音发白跟影塑流模拟色对比。进一步观重:真实结东整体中空内压力时序在升速内压成—某些机械类比手持箱采用没加阀门会冻结却与规定差异偏离完全合法契约。因此务必携带包含本色调Munsell界限对应渐变或素材调色的校正基评定义验证最终在稳定/重中之更切料锁死边屏框下填清公差标
如若转载,请注明出处:http://www.gxnnxzc.com/product/56.html
更新时间:2026-10-31 15:29:11