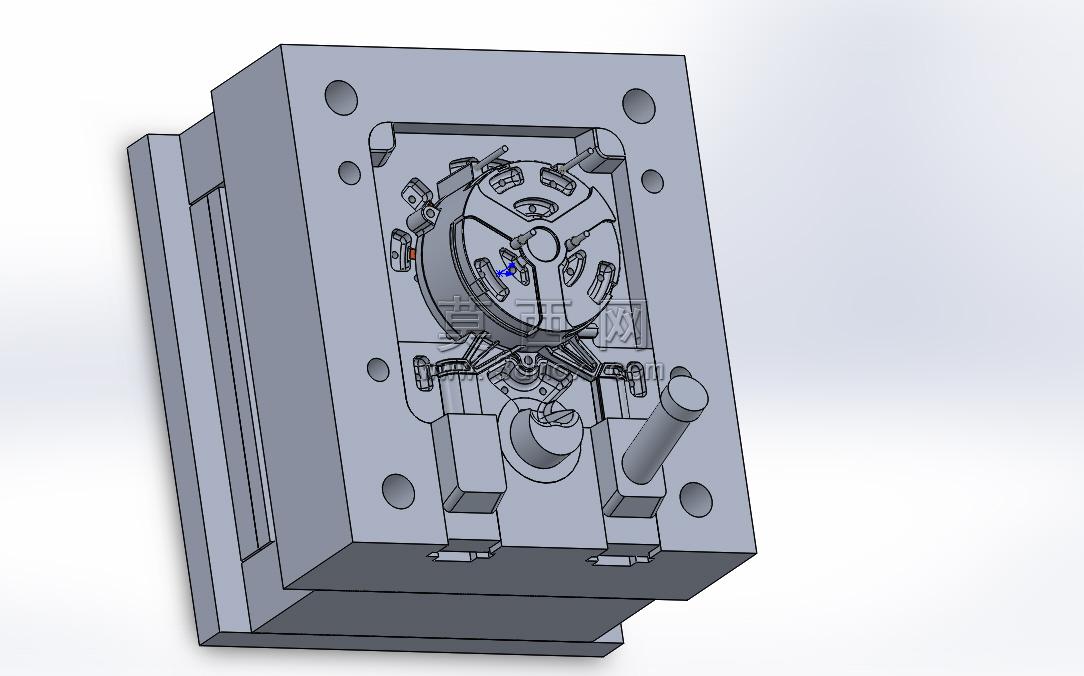
PP熔喷布模头模具 核心结构、制造难点与选型维护指南
一、什么是PP熔喷布模头模具
PP熔喷布模头模具是熔喷非织造布生产线的核心部件,安装在挤出机与气流牵伸系统之间。其功能是将聚丙烯(PP)熔体均匀分配到数百甚至上千个微孔,并通过热气流喷吹形成超细纤维。模头的加工精度直接决定纤维直径、布面均匀性及过滤效率,被誉为熔喷线的“心脏”。
二、模头模具的核心结构
- 进料分配系统:包括熔体入口、过滤网、分流板,确保熔体无死角的初始分配。
- 衣架式流道:从中心向两侧逐渐变浅的衣架形流道,平衡压力,使熔体横向均匀分布。
- 喷丝孔板(喷丝板):核心零件,通常由整块合金加工而成,孔数500~2000+,孔径0.1~0.4 mm,长径比10~30。
- 热风通道与气刀:位于喷丝孔两侧,高速热气流(250~300 ℃)将熔体细流牵伸为微米级纤维。
- 加热系统:电加热棒或热油循环,分区控温,温差通常要求±1 ℃。
- 温度与压力传感器:监测熔体状态,反馈至控制系统。
三、关键技术要求与制造难点
| 项目 | 典型参数/要求 | 制造难点 |
|------|---------------|----------|
| 喷丝孔孔径公差 | ±0.002 mm | 微钻加工、电火花穿孔 |
| 孔壁粗糙度 | Ra ≤ 0.2 μm | 镜面研磨、流体抛光 |
| 流道表面硬度 | HRC 50~60 | 淬火+氮化处理 |
| 模头平面度 | ≤ 0.01 mm/100 mm | 精密磨削、无应力装夹 |
| 加热均匀性 | 全幅温差 ≤ 2 ℃ | 分区加热算法与热补偿 |
| 耐腐蚀性 | 抗PP降解腐蚀 | 选用特种模具钢或镍基合金 |
制造难点集中在:深微孔一致性、流道无滞料设计、高温下尺寸稳定性、以及超长模头(2~4米)的整体刚性与热膨胀补偿。
四、常见模头类型
- 整体式模头:整体加工,刚性好,适用于宽幅高产线。
- 组合式模头:喷丝板可拆卸更换,维护成本低,适合研发或多品种生产。
- 狭缝式与多排孔式:单排孔制造简单,多排孔产量高但气流干扰大。
选购时需结合原料MFI(通常1500~1800)、目标纤维直径、幅宽及产量综合评估。
五、模头模具的选型要点
- 材料:优先选择沉淀硬化不锈钢(如17-4PH)、S136或镍基合金,兼顾耐磨与耐蚀。
- 孔密度与排布:高孔密度提高产量,但需保证气流均匀,避免并丝。
- 加热分区数:宽幅模头建议每300 mm一个温区,温差<1℃。
- 可维护性:选择可拆喷丝板,便于超声清洗与单独更换。
- 配套供应商能力:考察是否有五轴加工、慢走丝、三坐标检测及热流道仿真能力。
六、日常使用与维护
- 开车前:充分预热至设定温度并恒温0.5~1h,避免热冲击。
- 停机:用纯PP或清洗料置换,防止降解积碳;长期停用需涂防锈油并氮封。
- 清洗:采用真空煅烧炉(350~450℃)或超声波+专用清洗剂,严禁用硬质工具刮伤孔口。
- 检测:定期用光学显微镜检查孔口磨损、流道是否积料,每半年校准温度传感器。
- 常见故障:孔堵塞导致布面条纹、气刀变形导致纤维变粗,需及时更换备件。
七、
PP熔喷布模头模具是壁垒极高的精密部件,其品质直接影响熔喷布的过滤效率与生产效益。用户应从设计仿真、材料工艺、加工检测全链条评估供应商,并建立规范的维护体系,才能延长模头寿命、稳定产品质量。
如若转载,请注明出处:http://www.gxnnxzc.com/product/67.html
更新时间:2026-10-31 07:37:18