MFC推荐 如何在实际冲压生产中提高冷冲模具寿命
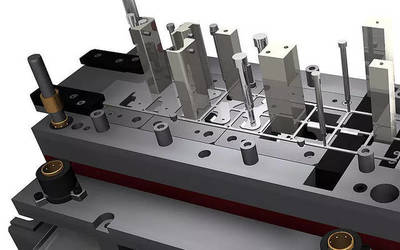
冷冲模具作为冲压生产的核心工装,其寿命直接影响到生产效率、产品质量和制造成本。在实际生产中,如何有效提高冷冲模具寿命,是每一位冲压工艺人员和模具管理者必须面对的重要课题。本文将从模具设计、材料选择、制造工艺、使用维护等方面,系统阐述提高冷冲模具寿命的实用方法。
一、优化模具设计
合理的模具设计是提高寿命的基础。在设计阶段,应充分考虑以下几点:
- 采用合理的间隙:冲裁间隙过大或过小都會加剧模具磨损,应根据材料厚度和性能选取最佳间隙值,一般取材料厚度的5%~10%。
- 增加圆角半径:在冲裁凸模和凹模刃口处设置合适的圆角,可减小应力集中,防止开裂。
- 优化排样:减少侧向力,避免模具承受偏载,提高导向精度。
- 设置可靠的导向机构:采用滚珠导柱、导套,确保上下模对中精度,减少磨损。
二、选用优质模具材料
模具材料的性能直接影响耐磨性和抗疲劳强度。常用的冷冲模具材料有Cr12MoV、SKD11、DC53、硬质合金等。选择时应根据冲压材料、批量大小、模具类型合理选用:
- 大批量生产宜选用硬质合金或粉末高速钢,耐磨性优异。
- 中小批量可选用合金工具钢,如Cr12MoV、SKD11,经淬火回火后硬度可达HRC58~62。
- 对于高强度板料,应选用韧性较好的材料如DC53,防止崩刃。
三、改进热处理与表面处理
热处理质量对模具寿命至关重要。采用真空淬火、深冷处理等先进工艺,可提高材料红硬性和尺寸稳定性。表面处理技术如渗氮、TD处理、PVD涂层等,能显著提高表面硬度和耐磨性:
- 渗氮处理:可在模具表面形成硬度高达HV1000以上的硬化层,提高耐磨性。
- TD处理:在模具表面形成碳化钒覆层,硬度可达HV3000以上,适用于拉延模和冲裁模。
- PVD涂层:如TiN、TiAlN等,降低摩擦系数,提高抗粘着磨损能力。
四、提高制造精度与表面质量
模具零件的加工精度和表面粗糙度对寿命有直接影响。刃口表面粗糙度值应控制在Ra0.4μm以下,以减少摩擦和磨损。采用精密磨削、电火花加工、线切割等工艺,保证配合精度,避免因间隙不均造成早期磨损。
五、正确的使用与维护
- 合理选择冲压设备:冲床的精度、刚性和吨位应满足工艺要求,避免超载。
- 正确安装与调试:确保模具闭合高度、间隙均匀,避免偏载。
- 定期润滑:选用合适的润滑剂,减少摩擦热和磨损。
- 及时刃磨:当刃口磨损到一定程度时,应及时刃磨,避免因磨损加剧导致模具报废。一般冲裁模刃磨周期为5000~10000次。
- 存放管理:模具应妥善存放,涂抹防锈油,避免锈蚀和磕碰。
六、采用先进的模具技术
- 应用CAD/CAE技术进行模具设计和模拟,优化工艺参数。
- 采用氮气弹簧、聚氨酯弹性体等新型弹性元件,提高压料和卸料效果。
- 使用传感器监控模具状态,实现预警和智能维护。
提高冷冲模具寿命是一个系统工程,需要从设计、材料、制造、使用、维护等多方面综合施策。通过科学管理和技术革新,可以显著延长模具寿命,降低生产成本,提升企业竞争力。
如若转载,请注明出处:http://www.gxnnxzc.com/product/63.html
更新时间:2026-10-31 03:19:14